

Введение: почему электрические методы НК востребованы в машиностроении
Современное машиностроение предъявляет высокие требования к качеству и надёжности металлопродукции. От состояния металла зависят ресурс и безопасность работы машин, механизмов и конструкций. Именно поэтому неразрушающий контроль (НК) стал неотъемлемой частью производственных процессов. Среди множества способов диагностики электрические методы занимают особое место благодаря своей чувствительности, оперативности и возможности автоматизации.
Электрические методы НК основаны на регистрации изменений электромагнитных полей при взаимодействии с исследуемым объектом. Они позволяют выявлять дефекты, оценивать физико-механические свойства материалов и проверять геометрические параметры изделий без нарушения их целостности. В машиностроении эти способы применяются на всех этапах — от входной проверки металлопроката до диагностики готовых деталей в процессе эксплуатации. Особую ценность представляет возможность проведения обследования в труднодоступных зонах и на крупногабаритных объектах, где другие подходы неэффективны.
Физические основы электрических методов диагностики металлов
Электропроводность, магнитная проницаемость и их связь со свойствами металла
В основе электрических методов неразрушающего обследования лежат фундаментальные физические свойства проводящих материалов — удельная электрическая проводимость и магнитная проницаемость. Эти параметры напрямую связаны с химическим составом, структурой и напряжённо-деформированным состоянием металла. Любое изменение внутренней структуры материала, будь то появление микротрещин, изменение зернистости или возникновение остаточных напряжений, неизбежно приводит к изменению электропроводности и магнитных характеристик.
Именно эта зависимость позволяет специалистам по результатам электрических измерений судить о качестве и состоянии металлопродукции. Например, наличие неметаллических включений снижает электропроводность, а пластическая деформация изменяет магнитную проницаемость ферромагнитных сталей. Таким образом, регистрируя электрические параметры, можно косвенно оценивать механические свойства, твёрдость и даже остаточный ресурс изделия.
Принципиальное различие вихретокового и электроиндуктивного методов
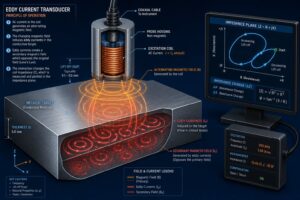
Несмотря на общую физическую природу, вихретоковый и электроиндуктивный подходы имеют существенные различия. Вихретоковая диагностика основана на возбуждении в электропроводящем объекте вихревых токов с помощью переменного магнитного поля катушки-датчика. Эти наводимые токи создают собственное магнитное поле, которое изменяет параметры датчика. По изменению импеданса катушки судят о свойствах и дефектности объекта.
Электроиндуктивный метод, в свою очередь, использует явление электромагнитной индукции для измерения магнитных характеристик ферромагнитных материалов. В отличие от вихретокового, он преимущественно ориентирован на оценку структурного состояния и остаточных напряжений. Если вихретоковый подход эффективен для выявления поверхностных и подповерхностных дефектов, то электроиндуктивный даёт информацию о глубинных изменениях структуры материала.
Вихретоковый подход – основной электрический способ диагностики
Принцип работы и типовые схемы возбуждения вихревых токов
Вихретоковая диагностика относится к наиболее распространённым электрическим методам неразрушающего обследования. Её работа основана на взаимодействии электромагнитного поля, создаваемого катушкой-преобразователя, с электропроводящим объектом. Переменный ток, проходящий через катушку, порождает переменное магнитное поле, которое индуцирует в проводящем материале вихревые токи. Эти токи, в свою очередь, создают собственное магнитное поле, противодействующее полю катушки.
Регистрируя изменение импеданса измерительной катушки, можно получать информацию об электропроводности объекта, его геометрических параметрах и наличии дефектов. В зависимости от решаемых задач применяются различные схемы включения датчиков — абсолютные, дифференциальные и трансформаторные. Выбор конкретной схемы определяется типом исследуемого изделия, требуемой чувствительностью и условиями проведения измерений.
Какие параметры металлопродукции оцениваются
Вихретоковая диагностика позволяет решать широкий круг задач. С её помощью можно определять толщину защитных и декоративных покрытий на металлической основе, что особенно важно при проверке качества гальванических и лакокрасочных покрытий. Метод эффективен для выявления поверхностных трещин, закатов, плён и других дефектов, выходящих на поверхность.
Кроме того, вихретоковый подход применяется для оценки твёрдости и структурного состояния металла, измерения толщины стенок труб и листового проката, проверки диаметра и других геометрических размеров. Важное направление — сортировка металлов по маркам и сплавам, основанная на различиях в удельной электропроводности. В машиностроении этот способ широко используется при проверке качества готовых деталей — валов, шестерней, корпусных элементов.
Ограничения метода
Как и любой другой способ неразрушающего обследования, вихретоковый имеет свои ограничения. Прежде всего, он применим только для электропроводящих материалов — металлов и сплавов. Для ферромагнитных материалов результаты измерений сильно зависят от магнитной проницаемости, которая может изменяться под влиянием различных факторов, что усложняет интерпретацию данных.
Глубина проникновения вихревых токов ограничена скин-эффектом и зависит от частоты возбуждающего поля и электропроводности материала. На высоких частотах диагностика эффективна лишь для поверхностного слоя, тогда как низкие частоты позволяют «просвечивать» более глубокие слои, но снижают чувствительность к мелким дефектам. Шероховатость поверхности, наличие окалины и загрязнений также влияют на результаты измерений, требуя тщательной подготовки объекта.
Электроиндуктивный метод: диагностика без прямого контакта
Особенности измерения магнитных характеристик
Электроиндуктивный метод диагностики металлов базируется на измерении параметров магнитного поля, создаваемого объектом при его намагничивании. Ключевыми измеряемыми характеристиками являются коэрцитивная сила и остаточная индукция — параметры, тесно связанные со структурным состоянием ферромагнитных материалов.
Коэрцитивная сила особенно чувствительна к изменениям структуры стали — увеличению зерна, наличию напряжений, изменению содержания углерода и легирующих элементов. Это делает электроиндуктивный подход незаменимым при оценке термической обработки, проверке качества закалки и отпуска, выявлении структурной неоднородности. Преимущество метода заключается в том, что он не требует электрического контакта с объектом и может применяться даже при наличии защитных покрытий, если они не являются ферромагнитными.
Преимущества при диагностике крупногабаритных изделий
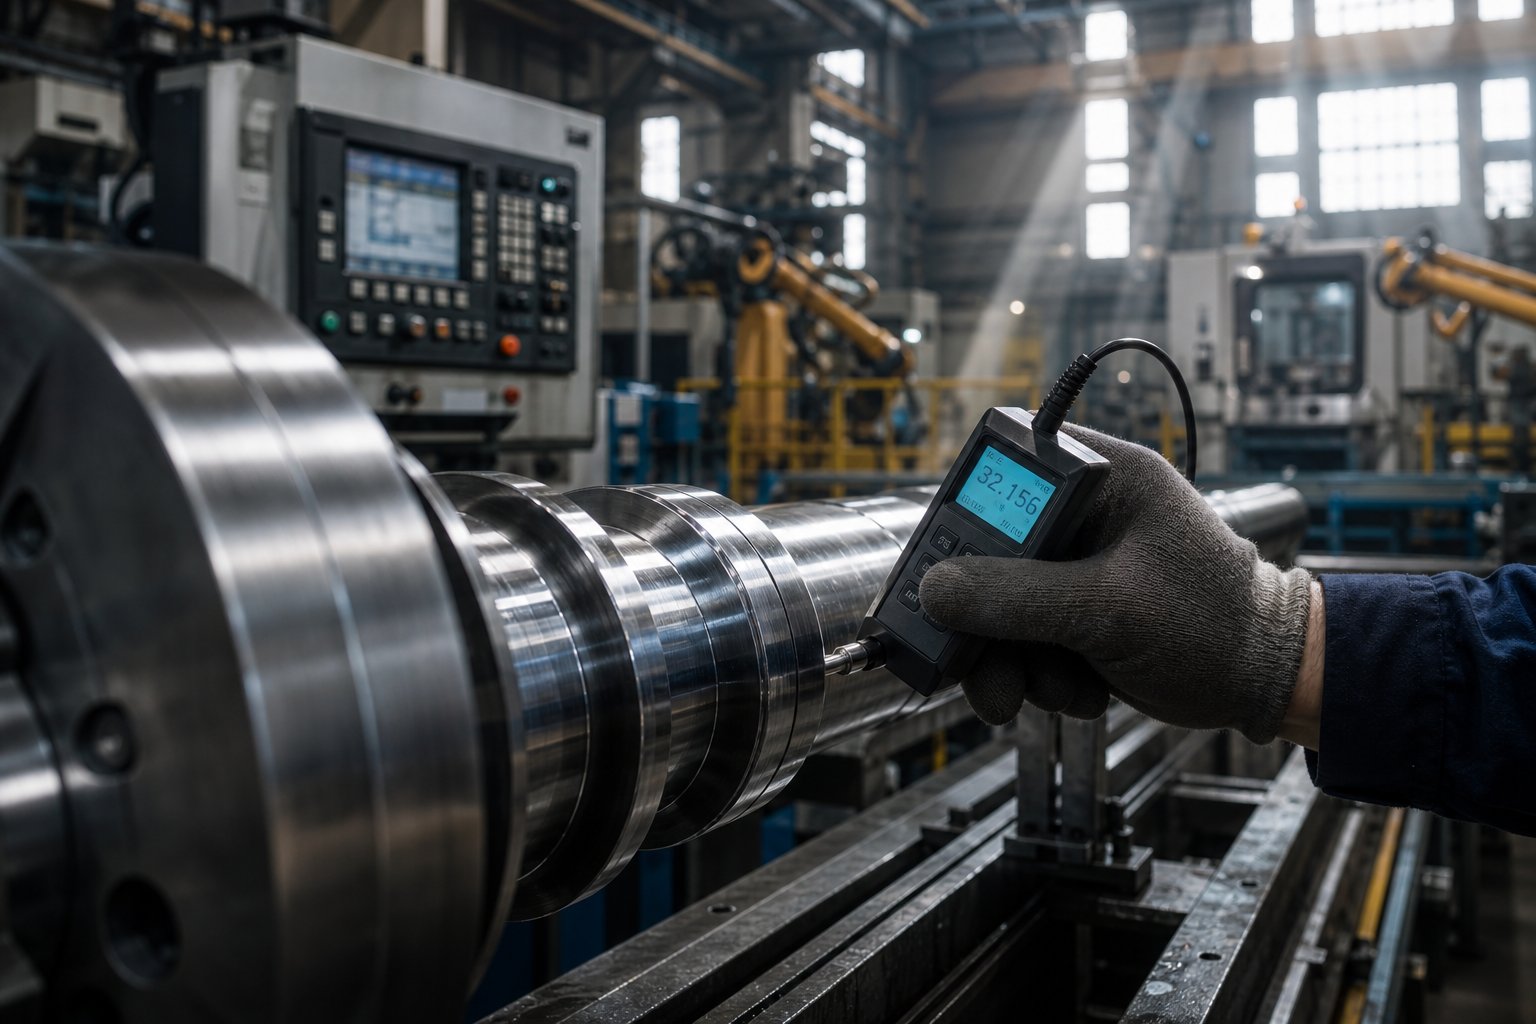
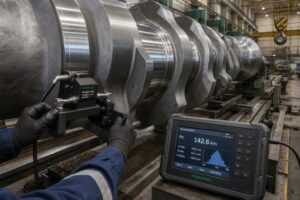
В машиностроении часто возникает необходимость обследования крупногабаритных изделий — коленчатых валов, корпусных деталей, труб большого диаметра. Электроиндуктивный подход оказывается здесь особенно эффективным, поскольку позволяет проводить измерения без демонтажа оборудования и без сложной подготовки поверхности.
Отсутствие необходимости в прямом контакте датчика с поверхностью даёт возможность проверять изделия сложной формы, с труднодоступными участками. Метод успешно применяется для оценки остаточного ресурса ответственных деталей, работающих в условиях циклических нагрузок. Кроме того, электроиндуктивная диагностика эффективна для выявления зон локальной структурной неоднородности, возникающей в процессе эксплуатации.
Методика и подготовка к электрическому обследованию
Выбор частоты, типа датчика и эталонных образцов
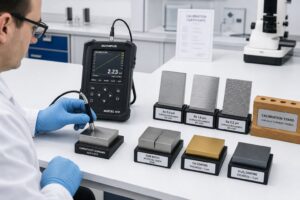
Качество результатов электрической диагностики во многом определяется правильным выбором параметров. Частота возбуждающего поля выбирается исходя из глубины залегания исследуемого слоя и требуемой чувствительности. Для выявления поверхностных трещин используют высокие частоты, для проверки толщины стенок — более низкие.
Тип датчика и его конструкция зависят от формы и размеров объекта. Для плоских поверхностей применяются накладные датчики, для труб и цилиндрических изделий — проходные и охватывающие. Важнейшим элементом методики является использование эталонных образцов с известными параметрами, по которым производится калибровка приборов. Эти образцы должны имитировать исследуемое изделие по материалу, форме и состоянию поверхности.
Учёт влияния внешних факторов
При проведении электрической диагностики необходимо учитывать множество факторов, способных исказить результаты измерений. Температура объекта и окружающей среды влияет на электропроводность и магнитную проницаемость металла, поэтому измерения должны проводиться в стабильных температурных условиях или с введением соответствующих поправок.
Вибрации и механические воздействия могут вызывать изменение зазора между датчиком и объектом, что особенно критично при проверке движущихся изделий. Электромагнитные помехи от работающего оборудования также способны вносить погрешности. Поэтому при разработке методики обследования предусматриваются меры по защите от помех — экранирование, использование дифференциальных схем, фильтрация сигналов.
Практические примеры оценки состояния металлопродукции
Проверка качества листового проката и труб
Входная оценка металлопроката — один из ключевых этапов обеспечения качества в машиностроении. Вихретоковый подход успешно применяется для сплошного обследования листового проката, позволяя выявлять трещины, расслоения и иные поверхностные дефекты. Автоматизированные вихретоковые системы, установленные на линиях прокатки, обеспечивают диагностику в реальном времени без снижения производительности.
При проверке труб вихретоковый метод используется для обнаружения продольных и поперечных трещин, а также оценки толщины стенки. Особенно эффективен этот способ для труб малого и среднего диаметра, где другие методы неразрушающего обследования менее производительны. Электроиндуктивный подход, в свою очередь, применяется для оценки структурного состояния и твёрдости трубных сталей.
Диагностика готовых деталей
В процессе производства и после механической обработки детали машин проходят проверку качества. Вихретоковая диагностика позволяет быстро проверить наличие поверхностных дефектов на валах, осях, шестернях и других ответственных деталях. При этом возможно совмещение с измерительными операциями — определение твёрдости, глубины упрочнённого слоя, наличия шлифовочных прижогов.
Для крупных деталей, таких как коленчатые валы или корпусные элементы, предпочтительным оказывается электроиндуктивный метод. Он позволяет оценить структурную однородность материала по всей поверхности и выявить зоны с недопустимыми остаточными напряжениями, что критически важно для деталей, работающих в условиях высоких нагрузок.
Выявление усталостных повреждений и коррозионных питтингов
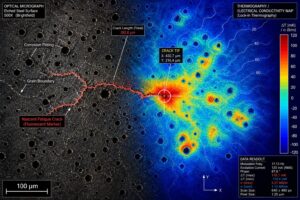
В процессе эксплуатации металлоизделия подвергаются циклическим нагрузкам, что приводит к накоплению усталостных повреждений. На ранних стадиях эти повреждения не видны визуально, но электрические способы позволяют их обнаружить. Изменение электропроводности и магнитных характеристик в зонах концентрации напряжений служит надёжным индикатором развивающихся усталостных трещин.
Коррозионные поражения также успешно выявляются электрическими методами. Питтинги и локальные коррозионные повреждения приводят к изменению электропроводности в зоне дефекта, что регистрируется вихретоковым датчиком. Это особенно важно для диагностики трубопроводов и ёмкостного оборудования, где коррозия является одной из основных причин отказов.
Сравнительный анализ и выбор подхода
Когда предпочесть вихретоковую диагностику, а когда – электроиндуктивную
Выбор между вихретоковым и электроиндуктивным методом определяется конкретной задачей. Вихретоковый подход предпочтителен для выявления поверхностных дефектов, измерения толщины покрытий и геометрических параметров, а также для сортировки материалов по электропроводности. Он эффективен для проверки цветных металлов и аустенитных сталей.
Электроиндуктивный метод выбирают для оценки структурного состояния ферромагнитных материалов, проверки термической обработки, выявления зон с аномальными остаточными напряжениями. Он незаменим при диагностике крупных изделий и деталей сложной конфигурации, где требуется оценка состояния материала на глубине, недоступной для вихревых токов.
Комбинирование с другими способами НК
На практике электрические методы редко используются изолированно. Для получения полной картины состояния металлопродукции применяется комплексный подход, сочетающий электрические способы с ультразвуковым, магнитопорошковым или капиллярным обследованием. Например, при диагностике сварных соединений вихретоковый подход выявляет поверхностные дефекты, а ультразвуковой — внутренние несплошности.
Такое комбинирование позволяет перекрыть недостатки каждого отдельного метода и получить достоверную информацию о качестве и состоянии объекта. В машиностроении всё более широкое распространение получают автоматизированные системы, объединяющие несколько способов неразрушающего обследования с цифровой обработкой и архивацией результатов.
Заключение: перспективы автоматизации и цифровой обработки сигналов
Электрические методы неразрушающего обследования продолжают активно развиваться, и их роль в машиностроении будет только возрастать. Современные тенденции связаны с автоматизацией процессов диагностики, созданием интеллектуальных систем обработки сигналов, позволяющих не только обнаруживать дефекты, но и прогнозировать остаточный ресурс изделий.
Цифровая обработка сигналов открывает новые возможности для повышения точности и достоверности диагностики. Применение методов машинного обучения для распознавания дефектов по их электромагнитным сигнатурам позволяет автоматизировать процесс принятия решений и снизить влияние человеческого фактора.
Развитие беспроводных технологий и миниатюризация датчиков делают электрические подходы всё более доступными для использования в полевых условиях, при эксплуатационном мониторинге и техническом диагностировании. Внедрение этих методов в производственные процессы способствует повышению качества металлопродукции, снижению аварийности и продлению срока службы машин и механизмов, что определяет их важнейшую роль в современном машиностроении.