Введение: роль дефектоскопии в обеспечении качества и безопасности
В машиностроении качество и надёжность металлических конструкций и изделий напрямую зависят от своевременного выявления внутренних и поверхностных повреждений. Трещины, поры, непровары и другие несплошности, возникающие на этапах производства или в процессе эксплуатации, могут привести к разрушению ответственных узлов и аварийным ситуациям. Именно поэтому дефектоскопия — совокупность способов неразрушающего обследования, направленных на обнаружение нарушений структуры материала, — занимает ключевое место в системе обеспечения качества. Современные подходы к дефектоскопии позволяют фиксировать мельчайшие изменения металла, не повреждая само изделие, что особенно важно для дорогостоящих и ответственных деталей машин и механизмов.
Основные группы методов дефектоскопии
В современной практике неразрушающего обследования применяется несколько основных групп подходов, каждая из которых имеет свою физическую основу и область применения. Выбор конкретного способа определяется типом исследуемого материала, характером ожидаемых повреждений, доступностью объекта и требуемой чувствительностью диагностики.
Ультразвуковая дефектоскопия – универсальный способ выявления внутренних несплошностей
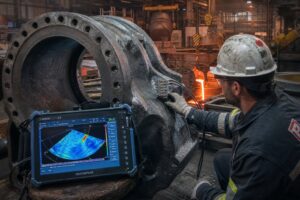
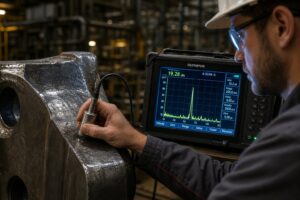
Ультразвуковая дефектоскопия основана на способности упругих колебаний высокой частоты распространяться в металлах и отражаться от границ сред с различной плотностью, в том числе от несплошностей. Пьезоэлектрический преобразователь генерирует ультразвуковые волны, которые направляются в исследуемый объект. При встрече с внутренним нарушением — трещиной, порой или включением — часть волны отражается обратно, и этот отражённый сигнал регистрируется приёмником. По времени прохождения и амплитуде сигнала специалист определяет глубину залегания и размеры повреждения. Ультразвуковое обследование эффективно для выявления внутренних несплошностей в листовом прокате, поковках, сварных соединениях и литых деталях. Этот способ позволяет проверять изделия значительной толщины и даёт возможность получать достоверные сведения о внутреннем строении металла без его разрушения.
Магнитные способы проверки поверхностных и подповерхностных несплошностей
Магнитные методы дефектоскопии, к которым относится магнитопорошковый контроль, применяются для обнаружения повреждений в ферромагнитных материалах — сталях и сплавах с высокой магнитной проницаемостью. В основе подхода лежит выявление локальных искажений магнитного поля, возникающих в местах нарушения сплошности материала. Исследуемый объект намагничивается с помощью специального оборудования, после чего на его поверхность наносится магнитный порошок — сухой или в виде суспензии. В местах, где имеются несплошности, возникают поля рассеяния, и частицы порошка скапливаются вдоль границ повреждения, образуя видимый индикаторный рисунок. Магнитопорошковый метод позволяет выявлять трещины, поры, включения и другие поверхностные и подповерхностные нарушения, причём чувствительность такова, что обнаруживаются несплошности размером всего несколько микрон. Стандарт ГОСТ Р 56512-2015 регламентирует применение этого способа для проверки полуфабрикатов, деталей и элементов конструкций из ферромагнитных материалов.
Капиллярная дефектоскопия для обнаружения поверхностных трещин
Капиллярный контроль, также называемый проверкой проникающими веществами, основан на способности специальных индикаторных жидкостей (пенетрантов) проникать в мельчайшие полости поверхностных повреждений за счёт капиллярного эффекта. После очистки поверхности на объект наносится пенетрант, который заполняет полости трещин и пор. Излишки жидкости удаляются, а на поверхность наносится проявитель, который вытягивает пенетрант из несплошностей наружу, формируя видимый цветной или люминесцентный индикаторный след. Капиллярный способ одинаково эффективен для ферромагнитных и цветных металлов — аустенитных сталей, алюминия, титана, меди — и позволяет выявлять трещины с раскрытием до 0,001 мм, недоступные невооружённому глазу. Этот подход часто оказывается единственным доступным вариантом диагностики конструкций из немагнитных материалов и деталей сложной геометрии.
Радиографический контроль сварных соединений и литых деталей
Радиографический метод основан на просвечивании исследуемого объекта рентгеновским или гамма-излучением с последующей регистрацией прошедшего излучения на специальной плёнке или цифровом детекторе. Несплошности, такие как поры, трещины, непровары и включения, обладают иной плотностью, чем основной металл, и поэтому по-разному ослабляют проходящее излучение. На полученном изображении повреждения выглядят как затемнённые или осветлённые участки. Радиографическое обследование широко применяется для проверки сварных соединений в металлических материалах, выполненных сваркой плавлением. Стандарты ISO 17636-1 и ISO 17636-2 устанавливают требования к проведению радиографического контроля сварных швов. Этот способ позволяет получать документированное изображение внутренней структуры объекта, что особенно ценно для ответственных конструкций, где требуется не только обнаружить несплошность, но и зафиксировать её для последующей экспертизы.
Критерии выбора способа в зависимости от типа повреждения и объекта диагностики
Выбор подхода к дефектоскопии определяется несколькими ключевыми факторами. Прежде всего, это тип ожидаемых несплошностей: для выявления внутренних нарушений предпочтительны ультразвуковой и радиографический способы, тогда как для поверхностных трещин и пор эффективны капиллярный и магнитопорошковый подходы. Важное значение имеет материал объекта: магнитопорошковый способ применим только для ферромагнитных материалов, тогда как капиллярный и ультразвуковой — универсальны. Доступность объекта, его форма и размеры, требуемая чувствительность и производительность диагностики — все эти параметры учитываются при выборе оптимального варианта.
Сравнительная характеристика подходов к дефектоскопии
Каждый из способов неразрушающего обследования имеет свои сильные и слабые стороны. Ультразвуковая дефектоскопия обеспечивает высокую чувствительность к внутренним несплошностям и позволяет определять их глубину и размеры, но требует квалифицированного персонала и тщательной подготовки поверхности. Магнитопорошковый подход отличается высокой чувствительностью к поверхностным повреждениям и простотой выполнения, однако ограничен ферромагнитными материалами. Капиллярный способ универсален по материалам и незаменим для выявления микротрещин, но фиксирует только несплошности, выходящие на поверхность. Радиографическое обследование даёт документированное изображение и позволяет выявлять внутренние нарушения сложной конфигурации, но требует соблюдения строгих мер радиационной безопасности и значительных временных затрат.
Практическое применение в машиностроении
Контроль сварных швов и соединений
Сварные соединения являются одними из наиболее ответственных элементов металлических конструкций, и их проверка требует применения комплекса подходов. Капиллярная дефектоскопия выявляет поверхностные трещины и поры в зоне шва, ультразвуковое обследование позволяет обнаружить внутренние непровары и включения, а радиографический способ даёт полную картину состояния сварного соединения. Магнитопорошковый подход эффективно применяется для проверки сварных швов в ферромагнитных сталях.
Диагностика литых и деформируемых деталей
Литые детали и поковки часто содержат внутренние несплошности — поры, усадочные раковины, трещины, возникающие в процессе кристаллизации или деформации. Ультразвуковая дефектоскопия является основным способом диагностики таких изделий, позволяя выявлять нарушения на различных глубинах. Радиографическое обследование применяется для особо ответственных отливок, где требуется документированное подтверждение качества.
Обследование металлоконструкций в процессе эксплуатации
В процессе эксплуатации металлоконструкции подвергаются циклическим нагрузкам, коррозии и другим воздействиям, приводящим к возникновению усталостных трещин и коррозионных повреждений. Магнитопорошковый и капиллярный подходы широко применяются для периодического обследования эксплуатируемых конструкций — мостов, кранов, резервуаров, трубопроводов. Эти способы позволяют выявлять несплошности на ранних стадиях, предотвращая аварийные разрушения.
Комбинирование подходов для повышения достоверности диагностики
На практике ни один способ неразрушающего обследования не даёт полной и исчерпывающей информации о состоянии объекта. Поэтому в машиностроении применяется комплексный подход, сочетающий различные варианты дефектоскопии. Например, при проверк
е сварных соединений визуальный осмотр дополняется капиллярным или магнитопорошковым обследованием для выявления поверхностных несплошностей, а затем ультразвуковым или радиографическим — для обнаружения внутренних нарушений. Такое комбинирование позволяет перекрыть недостатки каждого отдельного способа и получить достоверную оценку качества и безопасности металлоконструкций и изделий.
Заключение: современные тенденции и автоматизация дефектоскопии
Современные подходы к дефектоскопии продолжают активно развиваться. Внедрение цифровых технологий, автоматизация процессов обследования и обработки данных, применение фазированных решёток в ультразвуковой диагностике и развитие портативных приборов делают проверку более доступной и эффективной. Цифровая радиография постепенно вытесняет плёночные технологии, обеспечивая более высокую производительность и удобство архивации результатов. Эти тенденции позволяют повысить надёжность и безопасность металлических конструкций и изделий в машиностроении, сократить затраты на диагностику и минимизировать риск аварийных ситуаций. Дефектоскопия остаётся важнейшим инструментом обеспечения качества, и её роль в современном производстве будет только возрастать.